Metoda popravke loma ivice noža
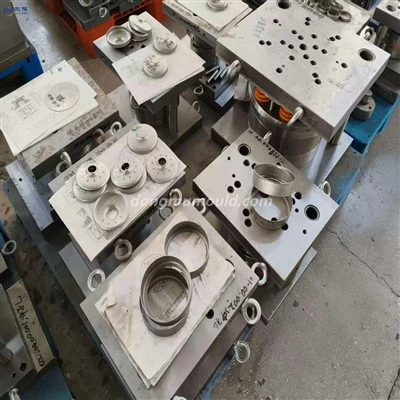
Lomovi uzrokovani različitim razlozima upotrebe matrice će imati određeni utjecaj na kvalitetu dijelova. To je jedan od najčešćih sadržaja za popravku u popravci kalupa. Koraci popravke slomljene ivice ivice noža su sljedeći:
1. Prema situaciji na rubu loma, ako je rub loma vrlo mali, obično je potrebno brusiti rub loma brusilicom kako biste bili sigurni da je zavarivanje čvrsto i da nije lako ponovo slomiti rub;
2. Zavarite odgovarajućom elektrodom. Prije navarivanja, moramo odabrati osnovnu površinu za popravku, uključujući slobodnu površinu i površinu koja nije zazora;
3. Odrežite površinu rezne ivice bez zazora (pogledajte prethodno ostavljenu referentnu vrijednost);
4 prema prijelaznim dijelovima linije, ako nema prijelaznih dijelova može se ostaviti ispred osnove za grubo brušenje površine razmaka;
5. Popravite površinu zazora na platformi mašine, uz pomoć gline i drugog pomoćnog brušenja. Budite oprezni u procesu popravke, pokrenite mašinu za pritisak što je sporije moguće, ako je potrebno, koristite podešavanje visine kalupa za otvaranje prema dolje, kako biste izbjegli pojavu ugriza oštrice;
6. Razmak ivice noža treba da bude razuman. Za matricu za štancanje čelične ploče, razmak jednostranog ruba noža treba biti 1/20 debljine materijala ploče. Ali u stvarnom procesu rada, možete koristiti metodu probnog probijanja ploča kako biste provjerili veličinu zazora, sve dok neravnina nakon smicanja može zadovoljiti zahtjeve, u normalnim okolnostima, veličina šiljka određena je standardom, visina neravnina nije veća od 1/10 debljine ploče;
7. Provjerite da li je slobodna površina ivice noža u skladu sa smjerom smicanja;
8. Nakon što je zazor dobro usklađen, površina zazora ivice noža se glatko gura uljnim kamenom kako bi se smanjilo trenje između materijala lima i ivice noža i otpor otpada koji pada u proizvodnji.