


Osnovni uzroci pucanja u metalnim dijelovima za štancanje

Pukotine u metalnim dijelovima za štancanje tipičan je nedostatak u procesu oblikovanja plastike, koji direktno dovodi do otpada dijela, značajno smanjuje prinos proizvodne linije i produžava proizvodne cikluse. Stoga je identifikovanje njegovih osnovnih uzroka od velikog značaja za poboljšanje kvaliteta proizvoda i efikasnosti proizvodnje. Uzroci pucanja u dijelovima za štancanje su složeni, ali se mogu sažeti u tri glavne dimenzije: intrinzična svojstva materijala, usklađivanje parametara procesa i uslovi opreme i kalupa.
Prvo, intrinzična svojstva materijala su temeljni temelj koji određuje granicu formiranja. Mehanički pokazatelji kao što su istezanje, omjer čvrstoće tečenja i indeks očvršćavanja direktno određuju kapacitet plastične deformacije materijala. Kada lokalno vlačno naprezanje premaši prag nosivosti koji odgovara krajnjem izduženju materijala tokom oblikovanja, doći će do grlića, što na kraju dovodi do pucanja. Istovremeno, nemetalne inkluzije, segregacija komponenti, površinske mikro-ogrebotine i anizotropija uvedena valjanjem unutar sirovog materijala postaju prirodni izvori koncentracije napona, značajno slabeći stvarnu granicu formiranja materijala. Stoga je potrebno striktno odabrati odgovarajući lim sa ujednačenim mehaničkim svojstvima i malo unutarnjih nedostataka kako bi se izbjegao rizik od pucanja iz izvora.

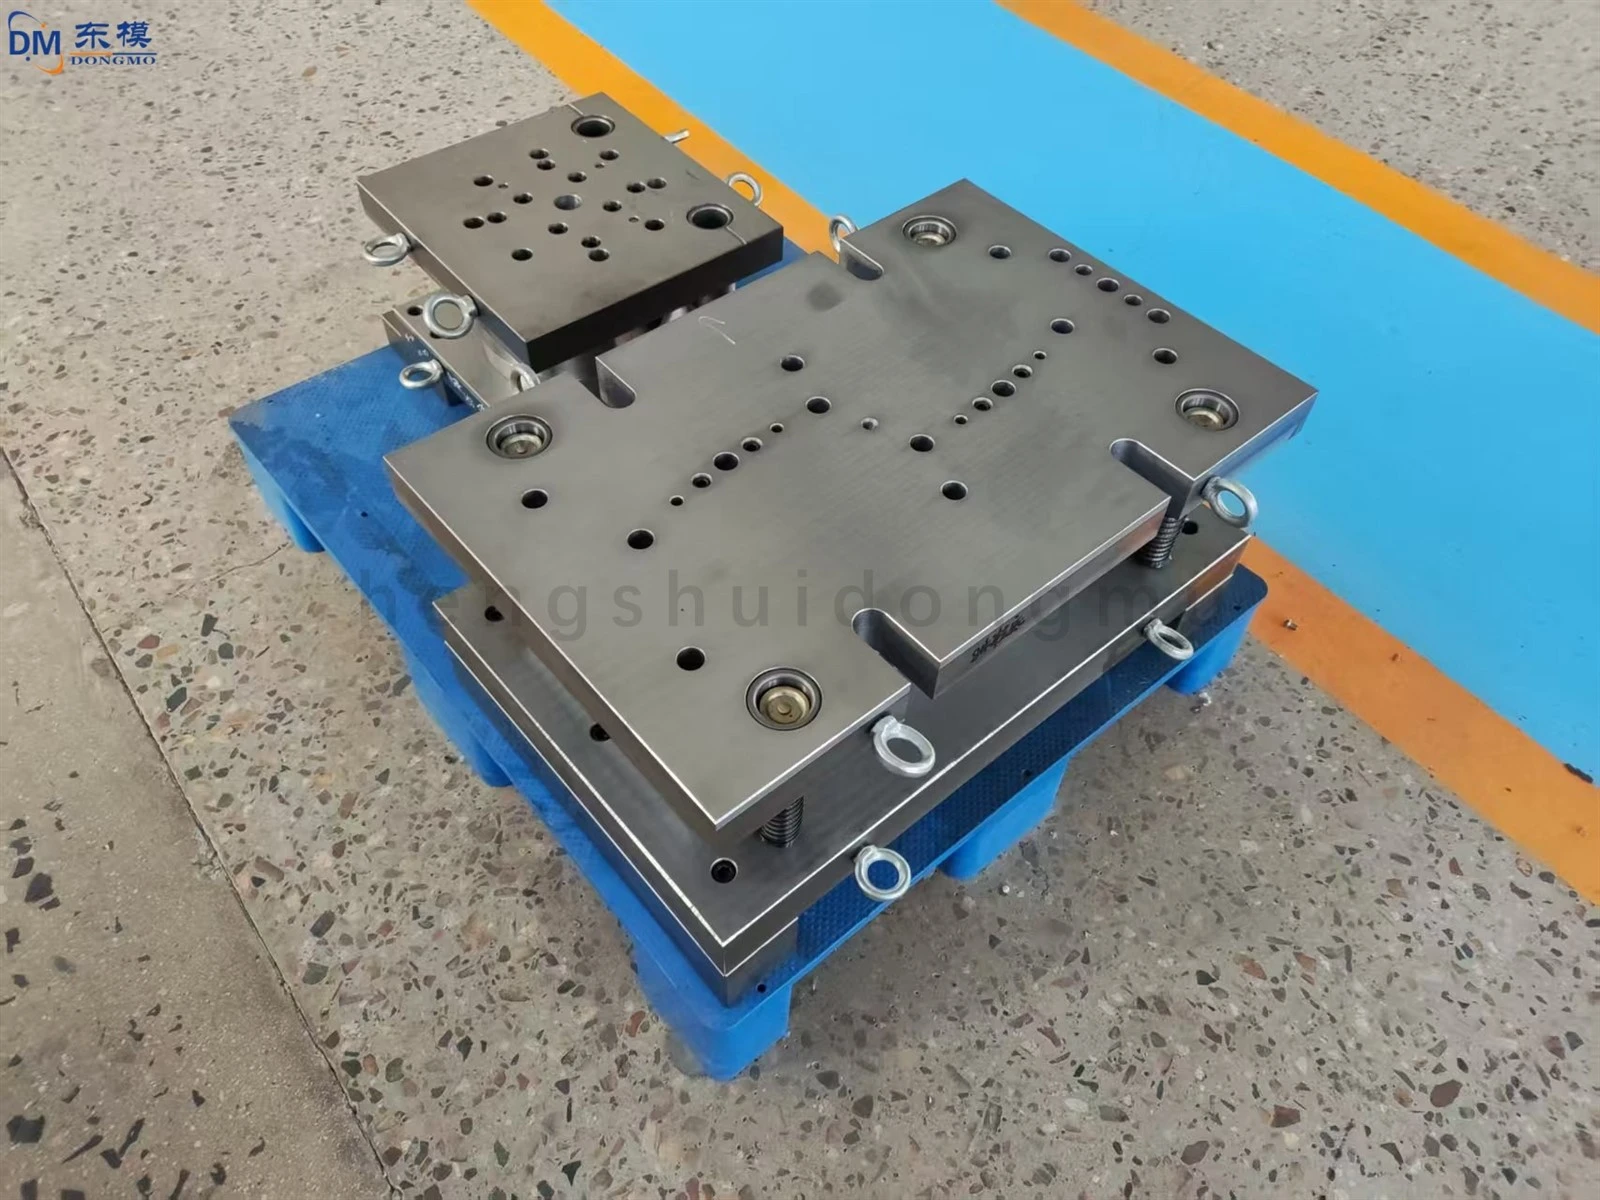
Drugo, podudaranje parametara procesa direktno reguliše raspodjelu naprezanja-deformacija tokom procesa oblikovanja. Nepravilne postavke sile štancanja, brzine štancanja i sile držača blanka mogu dovesti do neravnoteže u otporu protoka materijala, uzrokujući lokalizirano preopterećenje naprezanja. Nedovoljno mali prijelazni radijus površine matrice i koeficijenti izvlačenja koji prelaze granicu formiranja materijala mogu uzrokovati veliku koncentraciju naprezanja na uglovima. Loše podmazivanje povećava međufazno trenje, ometajući ravnomjeran protok materijala i povećavajući rizik od lokaliziranog pucanja. Optimizacija prozora parametara procesa, podešavanje rasporeda procesa i poboljšanje podmazivanja mogu efikasno uravnotežiti distribuciju naprezanja u zoni deformacije, osiguravajući nesmetan protok materijala i smanjujući vjerovatnoću pucanja iz perspektive procesa.
Nadalje, servisni uvjeti opreme i kalupa direktno ograničavaju kvalitet oblikovanja. Neravnomjeran zazor-matrice, trošenje rubova matrice i površinske ogrebotine mogu dovesti do asimetričnog naprezanja na blanku, uzrokujući neravnomjernu lokaliziranu deformaciju. Odstupajući paralelizam klizišta za presovanje i smanjena preciznost opreme mogu uzrokovati neravnomjernu raspodjelu opterećenja tijekom štancanja, dodatno pogoršavajući lokaliziranu koncentraciju naprezanja. Redovna precizna inspekcija i popravka kalupa, te kalibracija i održavanje opreme za štancanje mogu osigurati ravnomjerno naprezanje tokom oblikovanja, potiskujući defekte pucanja iz perspektive opreme.

Kontaktirajte nas
Hotline za konsultacije:+86 15930861038
Whatsapp:15930861038
Email:dongfangmould@aliyun.com
Obaveza usluge: Odgovor na upit u roku od 12 sati; pružiti besplatnu optimizaciju dizajna kalupa za kvalifikovane kupce.
Hengshui Dongmo Precision Metal Products Co., Ltd
Popularni tagovi: dijelovi za štancanje lima po narudžbi, savijanje metala, matrice za precizno štancanje od nehrđajućeg čelika i aluminija, Kina, dobavljači, proizvođači, tvornica, kupovina, cijena, proizvedeno u Kini


